Een behuizingskop van 13-5/8 inch, 5.000 psi, vastgeschroefd op een behuizingspoel van 10.000 psi, is een mismatch die bij de eerste druktest naar voren komt en niet in de catalogus staat. Dat is waar de meeste putmondproblemen beginnen: bij een flensvlak waar onderdelen met verschillende classificaties, materiaalklassen of temperatuurbereiken werden samengevoegd in de veronderstelling dat ze zouden passen.
Conventionele putmondsystemen zijn nog steeds het juiste antwoord voor de meeste landputten, workovers en ondiepwaterplatforms. Hun kracht is modulariteit. Elke drukbarrière is een afzonderlijk, onafhankelijk beoordeeld en onafhankelijk vervangbaar onderdeel, zodat de stapel stap voor stap kan worden gespecificeerd terwijl de put stuk voor stuk wordt geboord en gerepareerd.
De kosten van die flexibiliteit zijn hoogte, gewicht, meer flenssamenstelling en meer potentiële lekpaden. Wat volgt is hoe het systeem is gebouwd, hoe het moet worden gespecificeerd en waar het wint of verliest ten opzichte van een compacte putmond.
Wat telt als een conventioneel putmondsysteem
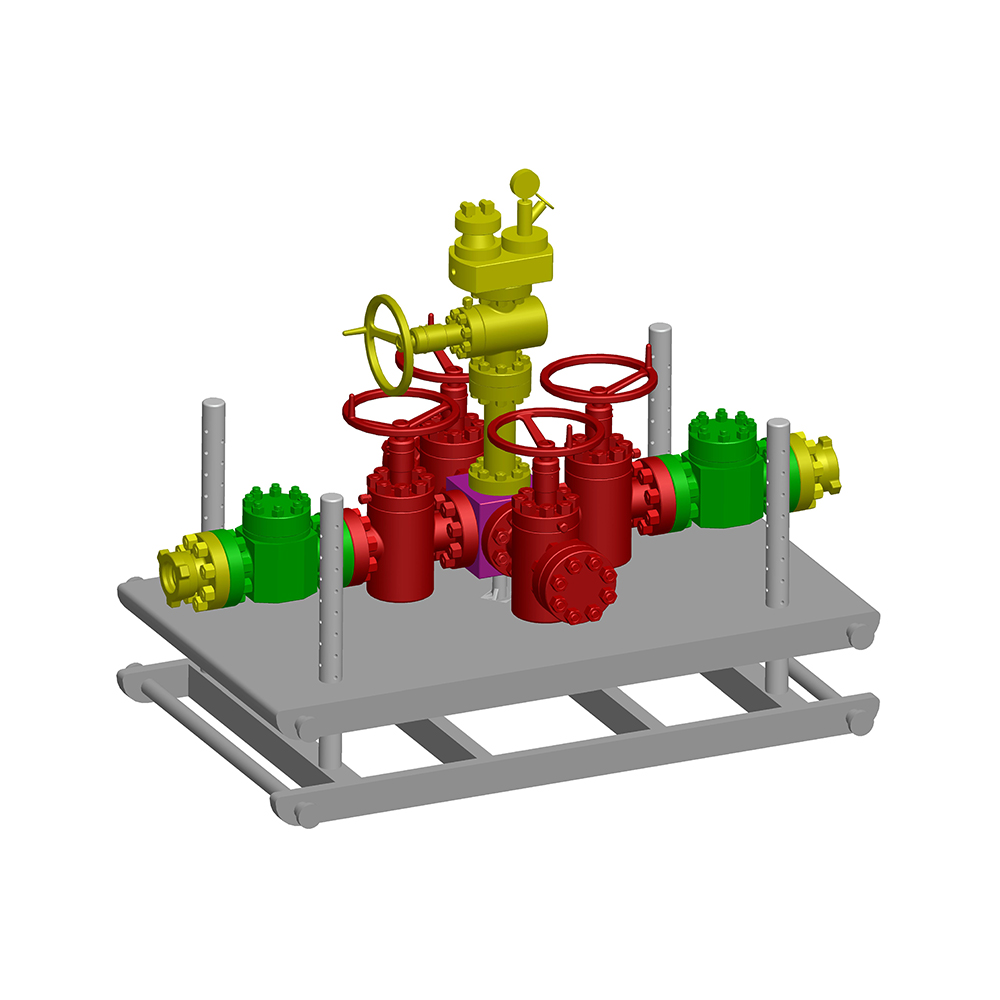
Een conventioneel putmondsysteem is een stapel afzonderlijke, aan elkaar vastgeschroefde drukhoudende componenten - een behuizingskop, een of meer behuizingsspoelen, een buiskopspoel en een kerstboom - elk met zijn eigen API 6A-drukclassificatie, temperatuurklasse en materiaalklasse.
De term scheidt deze architectuur van een compacte of monobore-putmond, waar dezelfde barrières tot minder, grotere lichamen worden bewerkt. Bij een conventionele stapeling is elk onderdeel opgebouwd rond de behuizing of buizenreeks die het ondersteunt en afdicht, zodat het samenstel zich als een systeem gedraagt: de werkdruk wordt bepaald door de zwakste schakel, niet door het sterkste onderdeel.
| Onderdeel | Rol in de stapel | Specificeer per |
|---|---|---|
| Behuizing kop | Landt en sluit de oppervlaktebehuizing af en draagt alles wat erboven is vastgeschroefd | Grootte en gewicht van behuizing, grootte en classificatie van de bovenflens, uitlaten |
| Behuizinghanger | Hangt de volgende behuizingsreeks op en dicht de ring tussen de reeksen af | Slip- of doorntype, draagvermogen, afdichtingsmateriaal |
| Behuizing spoel | Voegt één barrière en één uitlaat per string toe naarmate de put dieper wordt | Aantal spoelen, boring, uitlaatindeling, verhoging van de classificatie |
| Slangkopspoel | Verplaatst de stapel van het boren naar de voltooiing en ondersteunt de hanger | Enkele of dubbele voltooiing, ESP-goedkeuring, stopcontacten |
| Slangenhanger | Hangt de productiebuizen op en sluit de ringvormige buis-naar-kop-ring af | Doorn- of sliptype, elastomeer- of metalen afdichting, ESP-variant |
| Kerstboom | Einddrukregeling: master-, vleugel- en swab-kleppen plus een choke | Kleppenopstelling, type choke, vermogen, trimmateriaal |
Hoe de stapel wordt opgebouwd, fase voor fase
Conventionele putmondsystemen worden geassembleerd in de volgorde waarin de put wordt geboord, en elke nieuwe spoel moet minstens even hoog worden beoordeeld als die eronder. Elke andere orde schept een barrière die zwakker is dan de put die hij geacht wordt te controleren.
De behuizingskop en zijn hanger
De behuizingskop is het anker van het geheel: hij landt op de oppervlaktebehuizing, draagt alles wat erboven is vastgeschroefd en biedt de eerste uitgangen voor retourzendingen, monitoring of een smoorlijn. Een oppervlaktegat begint meestal met een lichaam van 13-3/8 in of 20 in met een vermogen van 2.000 tot 5.000 psi, oplopend tot 10.000 psi voor programma's met diepere of hogere druk. De hanger erin glijdt ofwel op de behuizing als deze wordt neergelaten, of is van het doorntype dat aan de snaar is bevestigd; sliphangers zijn geschikt voor snaren die moeten worden doorgesneden en geland, terwijl doornhangers een meer gecontroleerde afdichting geven waarbij drukintegriteit belangrijker is dan rijsnelheid.
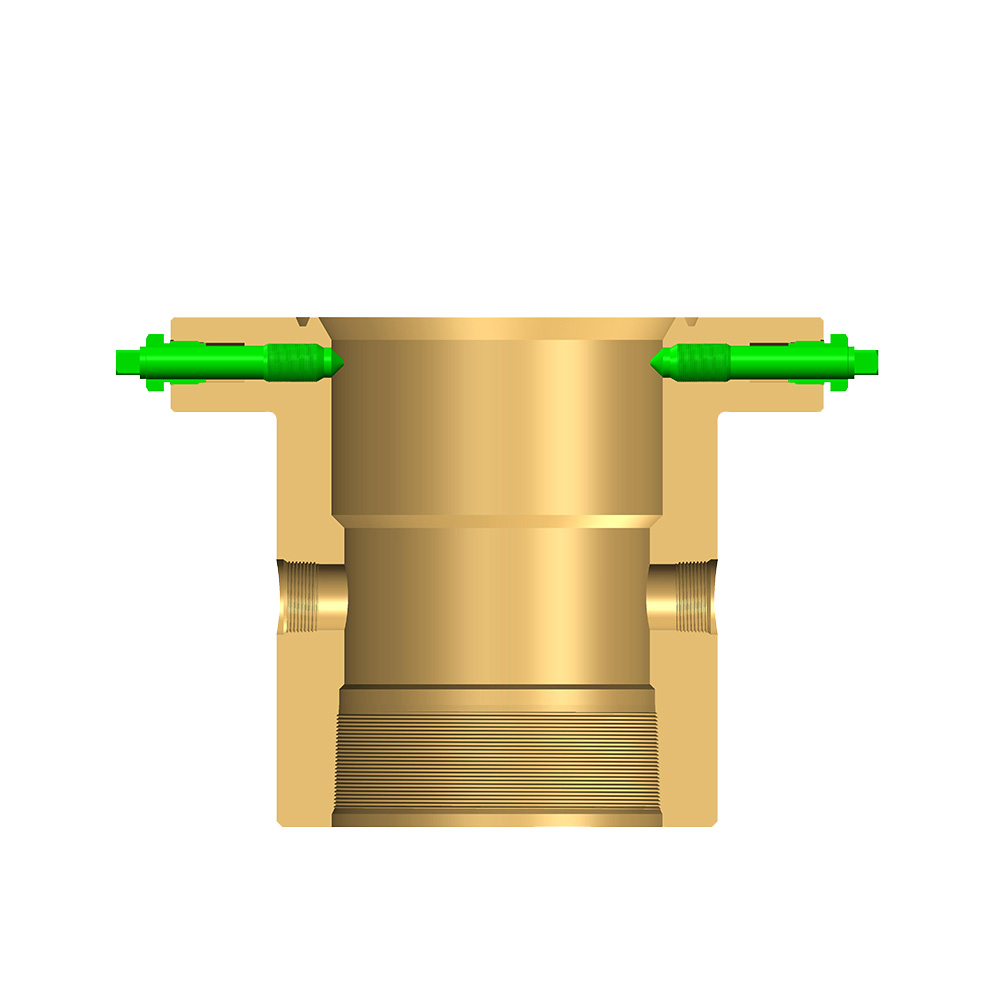 Csg-behuizingskop voor bronbehuizingskopconstructies Csg-productinvoer van de behuizingskop onder de behuizingskopconstructies van de putmonden; handig voor identificatie en onderzoek, terwijl de tekst in de buurt de verankering, hangers en gestapelde drukbarrières bespreekt. Bekijk Product →
Behuizingsspoelen en de drukverhoging
Elke vastgeschroefde spoel voegt één barrière en één uitlaat toe, waardoor de stapel met de put mee kan groeien. Een landreeks kan lopen van een behuizingskop van 13-5/8 inch, 5.000 psi naar een spoel van 11 inch, 10.000 psi en verder naar een buiskop van 7-1/16 inch, 15.000 psi, maar de volgorde volgt het behuizingsprogramma in plaats van een catalogus. Elke fase wordt normaal gesproken getest op 1,5 keer de nominale werkdruk voordat het volgende gatgedeelte wordt geboord, en de testkaart hoort samen met de materiaalcertificaten in het putbestand.
Conventioneel versus compact: kiezen op reële getallen
Conventionele stapels kosten minder per onderdeel en kunnen ter plaatse worden gerepareerd, terwijl compacte putmonden boorinstallatietijd en dekruimte besparen. Welke wint hangt af van hoeveel putten er worden geboord en welke hefcapaciteit beschikbaar is.
| Factor | Conventionele stapel | Compacte putmond |
|---|---|---|
| Architectuur | Afzonderlijke lichamen gestapeld en vastgeschroefd, één barrière per spoel | Minder, grotere carrosserieën met machinaal aangebrachte barrières |
| Hoogte en gewicht | Groter en zwaarder, met meer flensmake-up | Korter en lichter, met minder aansluitingen |
| Flexibiliteit | Onderdeels can be re-rated, repaired or replaced individually | Configuratie vastgesteld bij productie |
| Kostenprofiel | Lager per onderdeel, meer onderdelen om te bestellen en te volgen | Hoger per lichaam, minder interfaces om te beheren |
| Beste pasvorm | Landputten, reparaties, stapsgewijze boorprogramma's | Offshore-sjablonen en batchboringen |
In de offshore-situatie is de kloof het grootst. Op een sjabloon waarbij meerdere putten batchgewijs worden geboord, bespaart het vermijden van herhaalde flensmake-up uren per put die in het hele programma worden samengesteld. Dat voordeel geldt alleen als de platformkraan, het boorschema en het voltooiingsontwerp een monobore-opbouw ondersteunen. Op een enkel land dat goed wordt bediend door een bescheiden reparatie-installatie, is de mogelijkheid om één spoel te vervangen doorgaans groter dan de montagetijd.
De stapel afstemmen op de voltooiing
Een putmond met de afmetingen voor een olieproducent met één string past niet in een ESP-put of een dubbele voltooiing, dus het voltooiingsontwerp moet worden vastgesteld voordat de buiskop wordt besteld.
Slangkop en hangerselectie
De tubinghead-spoel is het overdrachtspunt tussen het boren en de productie: hij ondersteunt de tubinghanger, dicht de tubing-to-head-ring af en heeft uitlaten voor annulusbewaking, gaslift of circulatie. Doornhangers zijn standaard voor de meeste voltooiingen, met versies met dubbele snaren en slipversies waarbij twee snaren één kop delen. Bij ESP-putten moeten de adapter en de hanger de kabeldoorvoer en de buitendiameter van de pomp vrijhouden, anders gaat de voltooiing er niet doorheen.
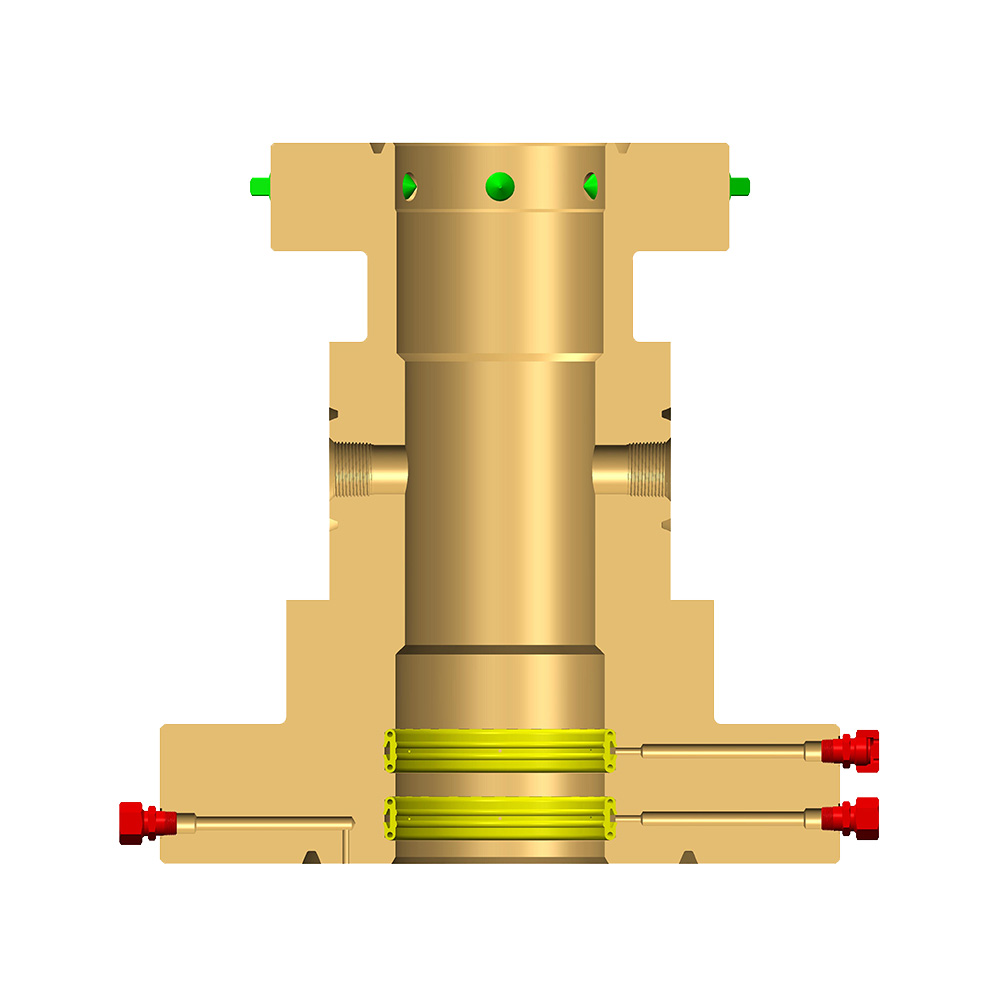 Slangkopspoel voor voltooiingsassemblages van putkoppen Productdetailpagina identificeert de tubingkopspoel onder de tubingkopconstructie, geleverd door Jiangsu Zhonglin Oil Equipment; contactmogelijkheid beschikbaar. Bekijk Product →
Temperatuur, zure service en materiaalklasse
Materiaalklasse en temperatuurklasse zijn technische beslissingen, geen papierwerk. Een put die 3 mol% H2S produceert bij 120 °C heeft een andere specificatie dan een put met droog gas bij 60 °C, en hardheidslimieten, keuze van elastomeren en NACE-conforme metallurgie moeten worden overeengekomen voordat de lichamen worden bewerkt. Als u ze later wijzigt, betekent dit dat u het onderdeel opnieuw moet versnijden of schrappen.
Drukregeling boven de boom
Drukbeheersing stopt niet bij de kerstboom. De oppervlakteveiligheidsklep wordt opengehouden door een hydraulische of pneumatische toevoer en sluit wanneer die toevoer wegvalt, waardoor de actuator en het bedieningspaneel de echte bepalende factoren zijn voor de inschakeltijd. Smoorspoelen absorberen de drukval die anders het stroomafwaartse leidingwerk zou vernietigen: een positieve smoorspoel waar een vaste beperking acceptabel is, een verstelbare smoorspoel waarbij de stroom moet worden getrimd als de reservoirdruk daalt. Het paneel koppelt de druk in de putmond aan de klep, en de pilootinstellingen, responstijd en handmatige override bepalen hoe snel de schoorsteen sluit. De werking van die link wordt besproken in deze opmerking over hoe een bedieningspaneel communiceert met een externe veiligheidsklep .
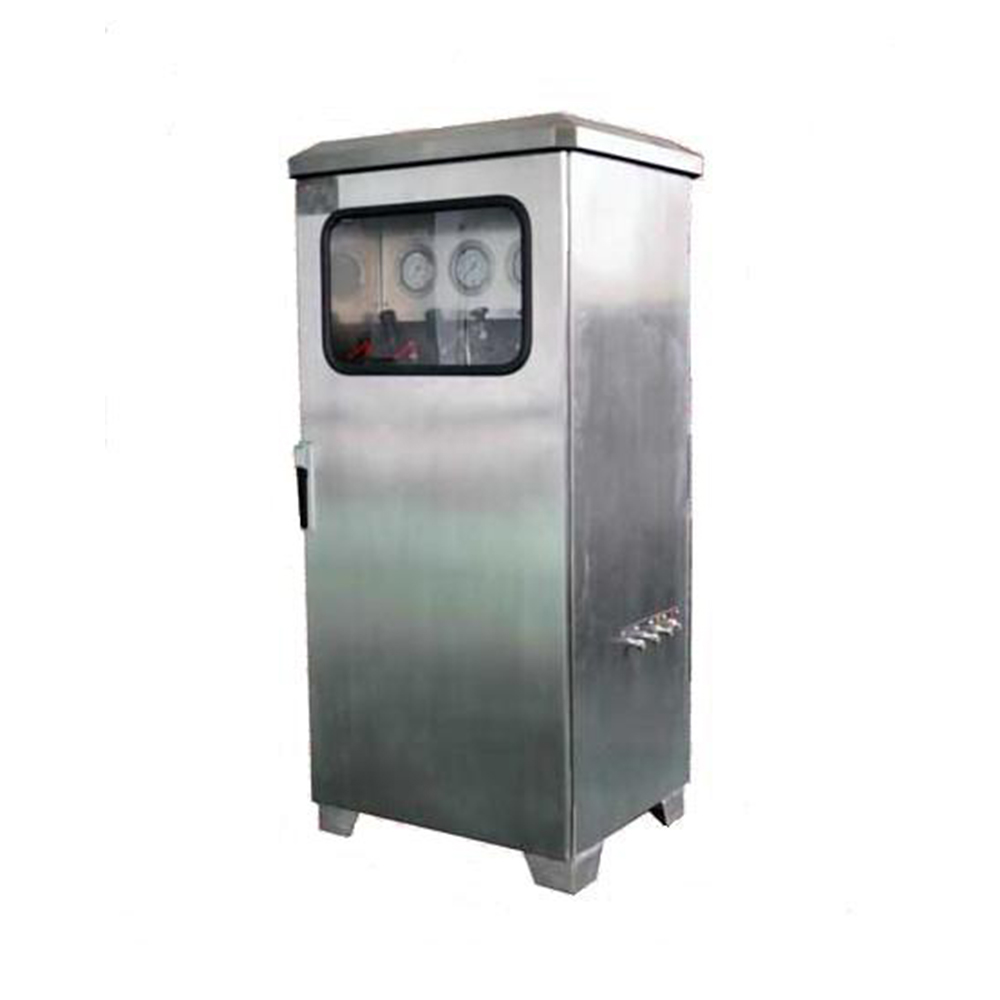 Wellhead-noodstopbedieningspaneel voor veiligheidskleppen Bedieningspaneel voor nooduitschakeling op afstand van veiligheidskleppen in de putmond; API 6A, maten 1-13/16 tot 7-1/16 inch, en 2.000 tot 15.000 PSI-waarden. Bekijk Product →
Specificatiechecklist voordat u bestelt
De meeste geschillen over boorputten zijn terug te voeren op details die nooit in het onderzoek zijn opgenomen. Bevestig al het volgende voordat de inkooporder wordt verzonden.
- Drukclassificatie op elke interface, niet alleen op de bovenflens.
- Behuizings- en buismaten, gewichten en draadtypen voor elke hanger.
- Temperatuurklasse en materiaalklasse per opbouw, afgestemd op geproduceerde vloeistoffen.
- API 6A productspecificatieniveau (PSL) en prestatie-eis (PR1 of PR2).
- Uitlaatconfiguratie: met noppen of flens, maat, vermogen en klepcompatibiliteit.
- Test- en documentatievereisten: schaal- en stoeltests, materiaalcertificaten, traceerbaarheid.
- Reserveonderdelen: afdichtingssets, hangerverpakkingen, reparatiesets en het gereedschap dat nodig is om ze te vervangen.
- Doorlooptijd, verpakking en hijspunten, vooral voor behuizingskoppen met een groot kaliber.
Leverancierscertificering is het snelste screeningfilter. Een API 6A-monogram en ISO-certificering laten zien dat het kwaliteitssysteem van de fabrikant ontwerp, fabricage en testen omvat, maar vervangt de bovenstaande specificatiebeoordeling niet, omdat een gecertificeerde leverancier nog steeds precies de verkeerde putmond kan bouwen.
Installatie, testen en onderhoud
Storingen in het veld bij conventionele boorputten zijn doorgaans eerder installatie- of onderhoudsproblemen dan fabricagefouten. Een consistente volgorde voorkomt de meeste van hen.
- Controleer vóór het aanbrengen de flensvlakken, ringpakkingen en tapeinden aan de hand van de tekening.
- Draai de bouten in een gecontroleerd kruispatroon aan volgens de cijfers van de fabrikant, niet volgens de schatting van de bemanning van de boorinstallatie.
- Voer een druktest stap voor stap uit, houd de test vast en noteer de grafiek.
- Controleer of de hanger is geland en of de afdichting is geactiveerd voordat u de volgende schoen uitboort.
- Vervang de elastomeerafdichtingen volgens de aanbevolen tussenpozen, terwijl de reparatieset al ter plaatse is.
- Controleer de instellingen van het bedieningspaneel opnieuw na elke controle waarbij de putmonddruk is veranderd.
Inspectie-intervallen komen normaal gesproken voort uit het putintegriteitsbeleid van de exploitant en niet uit de putmond zelf, en elk interval is alleen geloofwaardig als de afdichtingskits en het terughaalgereedschap op locatie zijn wanneer het moet gebeuren.
Veelgestelde vragen
Is een conventionele putmond nog steeds concurrerend met een compacte putmond?
Ja, op het land en in programma's die te zwaar zijn. Het compacte ontwerp wint bij offshore-sjablonen en batchboringen, waar dekruimte en boortuigtijd domineren; de conventionele stapel wint overal waar een enkel onderdeel moet worden vervangen zonder het hele samenstel te trekken.
Hoe kies ik de drukwaarde voor elke behuizingsspoel?
Zorg ervoor dat deze overeenkomt met de maximale verwachte oppervlaktedruk van het volgende gatgedeelte en laat deze nooit onder de nominale waarde van het onderliggende onderdeel komen. Beoordelingsstappen zijn gewoonlijk 2.000, 3.000, 5.000, 10.000 en 15.000 psi.
Moet ik een slip-type of een doorn-behuizinghanger gebruiken?
Gebruik het sliptype wanneer de behuizing moet worden doorgesneden en geland of wanneer de looptijd het belangrijkst is; gebruik het doorntype wanneer de integriteit van de afdichting en de belastingcontrole prioriteit hebben. Beide passen op dezelfde behuizingskop of spoel, waardoor de keuze per snaar gemaakt kan worden.
Welke documentatie moet bij een putmond worden meegeleverd?
Minimaal: materiaalcertificaten, API 6A-monogram en traceerbaarheidsgegevens, hydrostatische en gastestkaarten, montagetekeningen, koppeltabellen en een lijst met afdichtingssets met onderdeelnummers.
Conventionele putmondsystemen verdienen hun plaats door op de juiste manier te boren. Elke barrière is zichtbaar, individueel beoordeeld en individueel vervangbaar, en de samenstelling kan veranderen naarmate de put verandert. Specificeer de classificaties per interface, stem de hangers af op de voltooiing en bewaar de testkaarten en reservezegels waar de bemanning ze kan vinden - dat is wat een stapel flenzen in een betrouwbare putmond verandert.