Bij het specificeren van een terugslagklep voor de gasvoorziening komen kopers en technici meestal op dezelfde drie punten terecht: de verkeerde carrosserievorm, het verkeerde stoelmateriaal of een veersterkte die nooit overeenkwam met de norm. Eerst het korte antwoord: voor schone, droge gasleidingen is een swing- of dual-plate-ontwerp meestal geschikt; voor hogedrukputmonden en compressorafvoeren waar snelle sluiting van belang is, wint een lifttype (zuiger); en een dart- of flapper-ontwerp verdient alleen zijn plaats waar de run kort is en de ruimte krap is.
Alles daarna is technisch detail. Maar het zijn deze details die bepalen of de klep tien jaar meegaat of bij de eerste drukuitslag kapot gaat.
Wat een gasterugslagklep eigenlijk doet – en waarom gas anders is
Een terugslagklep voor gas is een automatische klep: deze opent op basis van het drukverschil dat wordt gecreëerd door het medium dat door de leiding stroomt, en sluit op basis van het omgekeerde drukverschil, zonder actuator, zonder luchttoevoer en zonder extern signaal.
Het mislukt gemakkelijk, juist omdat het eenvoudig is. Gas is samendrukbaar, en een samendrukbaar medium drijft de schijf tot klapperen als de stroom het sluitingspunt nadert. Op een vloeistofleiding kan een iets te grote terugslagklep alleen maar lawaai maken. Op een gasleiding kan diezelfde klep zijn scharnierpen binnen enkele uren gebruik verslijten. Dit is geen defect in het ontwerp; het is het medium dat zich gedraagt zoals een samendrukbare vloeistof dat altijd doet.
Het tweede verschil is het slotevenement. Een vloeistoflijn vertraagt de schijf zachtjes. Gas niet. Zodra er sprake is van tegengestelde stroming, landt de schijf vrijwel onmiddellijk op de zitting, en op de langere termijn produceert dat stroomopwaarts een meetbare drukpiek. Dat is de reden waarom de kraakdruk en de verplaatsing van de schijf veel meer aandacht verdienen bij gas dan bij vloeistoffen.
Soorten terugslagkleppen voor gasservice
Vier ontwerpen bestrijken bijna elke gastoepassing, en de eerste keuzebeslissing is de sluitsnelheid en niet de drukval. Bepaal hoe snel de schijf moet zitten voordat u iets anders vergelijkt.
Terugslagkleppen
Terugslagkleppen are the most widely used pattern because they offer the best flow capacity and the lowest pressure drop — the disc swings on a hinge and stays fully open as long as flow remains forward.
Hun zwakte is de responstijd. De schijf moet een volledige boog maken voordat deze weer op zijn plaats komt, dus een zwenkklep is een slechte keuze overal waar een snelle tegenstroom kan ontstaan. Deze kleppen worden normaal gesproken horizontaal geïnstalleerd, met de stroompijl op het lichaam uitgelijnd met de lijn.
Zwenkkleppen klapperen ook in de gedeeltelijk geopende stand, dus nooit een te grote klep. Als de leiding een DN80-leiding is, maar het daadwerkelijke debiet wordt gedekt door een DN50, installeer dan de DN50 met verloopstukken in plaats van een DN80-klep in een stand te forceren die deze niet open kan houden.
 Terugslagklep van het zwenktype in de categorie terugslagkleppen Productpagina voor de terugslagklep van het zwenktype, relevant bij het vergelijken van klapperende zwenkschijven, maatlimieten en compromissen tussen drukval en ontwerpen met dubbele platen. Bekijk Product →
Terugslagkleppen met dubbele plaat
Terugslagkleppen met dubbele plaat use two spring-loaded half-discs and travel roughly half as far as a swing disc. They close considerably faster, which is why they dominate compressor discharge and gas transmission skids. The trade-off is a slightly restricted flow path and therefore a modestly higher pressure drop than a full-bore swing valve of the same size.
Hef- en zuigerterugslagkleppen
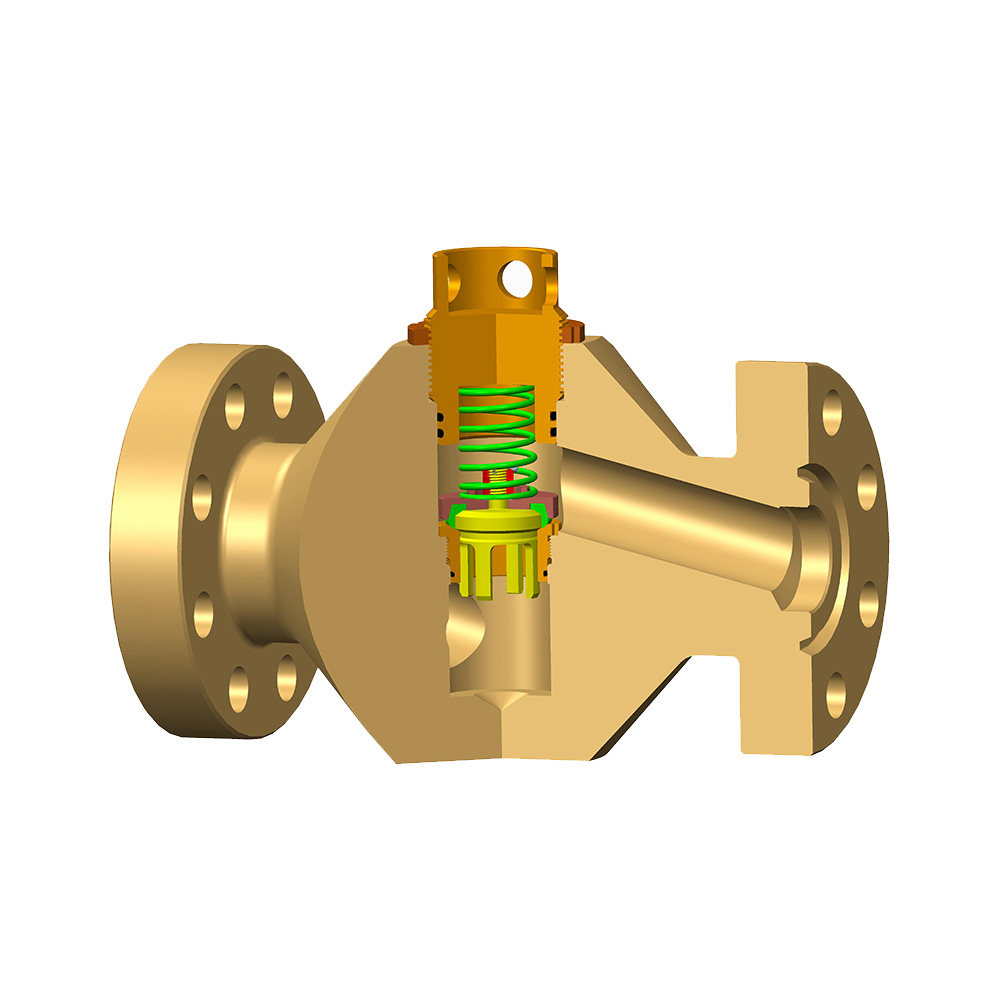
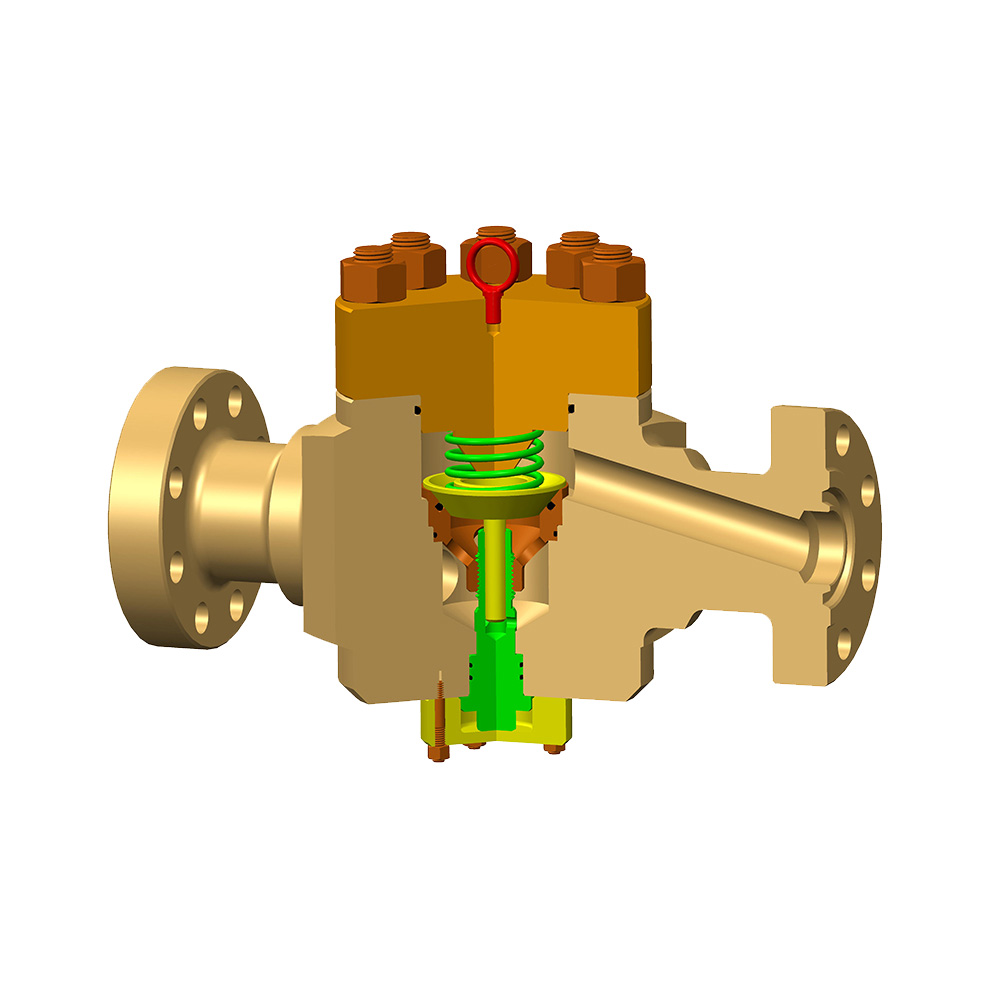
Lift-terugslagkleppen heffen de schijf op langs een verticale geleider. Ze sluiten snel, houden een stevige zitting, zelfs bij hoge druk, en vermijden het scheeftrekken van de schijf, waar swingontwerpen last van hebben.
De kosten zijn een hogere kraakdruk, doorgaans tussen 0,5 en 2 psi, afhankelijk van de gemonteerde veer. Op een lagedrukgasleiding is die straf merkbaar. Bij een putmond of compressorafvoer, waar snelle sluiting en een betrouwbare zitting bij druk veel belangrijker zijn dan een fractie van een psi, is een constructie van het lifttype de gebruikelijke oplossing. Het mechanisme dat wordt gedeeld door poort-, smoorklep- en terugslagkleppen in de petroleumsector wordt dieper besproken in dit overzicht van kernkleptechnologieën in de petroleumindustrie, dat de moeite waard is om te lezen als je de structurele details wilt.
Dart- en flapper-ontwerpen
Dart- en flapper-terugslagkleppen plaatsen een platte of conische schijf rechtstreeks op een zitting. Ze zijn compact, hebben vrijwel geen installatieomhulsel nodig en sluiten snel op gas.
Ze produceren ook de hoogste drukval van de vier patronen, en de slijtage concentreert zich op een enkel afdichtingsvlak, waardoor lekkage de neiging heeft geleidelijk te ontstaan na zware cycli. Instrument-luchttakken en compressorstation-skids – korte runs, krappe ruimte – zijn verstandige plaatsen voor een flapper. Een twaalf-inch transmissieleiding is dat niet.
Als u niet zeker weet welk patroon past, helpt het om te kijken naar de drukklasse en het maatbereik dat door de terugslagklepproductfamilie wordt gedekt voordat u een carrosserievorm kiest.
Grootte en kraakdruk: waar de meeste slechte keuzes worden gemaakt
Een terugslagklep wordt gedimensioneerd op basis van de stroomsnelheid, en nooit op basis van het kopiëren van de leidingdiameter. Te grote afmetingen zijn de meest voorkomende reden dat een gasterugslagklep vroegtijdig defect gaat.
De kraakdruk is het minimale drukverschil dat nodig is om de schijf van zijn zitting te tillen. Schommelontwerpen hebben het minste nodig, ongeveer 0,5 psi. Voor veerbelaste lift- en dubbelplaatontwerpen is meer nodig. Monteer een veerbelaste terugslagklep op een leiding die de kraakdruk niet kan leveren. De schijf zal dan gedeeltelijk open blijven staan en klapperen, totdat de scharnierpen, de geleidebus of het zittingvlak het begeven.
Drukval is de andere kant van dezelfde handel. Een maat groter nemen verlaagt de drukval, maar verhoogt het risico op klapperen. Als u één maat kleiner gaat, wordt de snelheid verhoogd, waardoor de schijf open blijft, maar de drukval groter wordt. De betrouwbare methode is om eerst de normale en minimale stroming te berekenen en vervolgens de scheurdruk te verifiëren aan de hand van het minimale stromingsgeval – niet het ontwerpgeval.
 Til de terugslagklep op in de categorie Terugslagklep Productpagina voor de liftterugslagklep, nuttig naast begeleiding bij stroomgrootte, scheurdruk, compromissen tussen drukval en materiaalkeuze voor gasservicezittingen. Bekijk Product →
| Ontwerp | Typische kraakdruk | Sluitingssnelheid | Relatieve drukval | Waar het past in de gasdienst |
|---|---|---|---|---|
| Zwaai | Ongeveer 0,5 psi | Langzaam | Laag | Schone, droge transmissielijnen; horizontale installatie |
| Dubbele plaat | Ongeveer 0,5–1 psi | Snel | Middelmatig | Compressorafvoer, gastransmissieskids |
| Heffen / zuiger | Ongeveer 1-3 psi | Snel | Middelmatig to high | Hogedrukputten, leidingen met scherpe drukschommelingen |
| Dart / flapper | Ongeveer 0,5–2 psi | Snel | Hoog | Instrument-luchttakken, compressorskids, korte runs |
Materialen en afdichtingen voor nat, zuur en heet gas
De keuze van het stoelmateriaal bij de gasvoorziening komt neer op drie vragen: wat zit er in het gas, hoe heet wordt het en is er waterstofsulfide aanwezig. Als een van deze antwoorden ongunstig is, moeten het carrosseriestaal en het afdichtingsmateriaal opnieuw worden bekeken.
Op droog aardgas is een koolstofstalen behuizing met een 13Cr of 316 roestvrijstalen bekleding de standaardcombinatie. Voeg vrij water, kooldioxide of H2S toe en het beeld verandert: zure service vereist materiaalselectie volgens NACE MR0175 / ISO 15156, wat in de praktijk betekent 316L of duplex roestvrij staal en elastomeren die geschikt zijn voor dezelfde omgeving.
Elastomere afdichtingen gedragen zich ook anders in gas dan in vloeistof. Gas dringt gemakkelijker door rubber heen, en bij snelle decompressie kan opgelost gas in het elastomeer blijven zitten, waardoor het uitzet en er blaasjes of scheurtjes ontstaan – het mechanisme dat bekend staat als explosieve decompressie. Dat is de reden dat hogedrukgasservice vaak een lagere afdichtingsklasse accepteert in ruil voor een volledig metalen behuizing.
Temperatuur is ook onvermijdelijk. Gewoon nitril wordt merkbaar afgebroken boven de 90°C, FKM blijft bij ongeveer 200°C zitten, en daarbuiten heb je te maken met PTFE- of metaal-op-metaal-afdichtingen. Rapporteer zowel de maximale als de minimale bedrijfstemperatuur aan uw leverancier in plaats van alleen de normale toestand; verbrossing bij een koude start veroorzaakt net zoveel storingen in het veld als veroudering door hitte.
Installatie en onderhoud: de fouten die daadwerkelijk voorkomen
De installatierichting is waar veldfouten beginnen. Draaikleppen horen horizontaal, dus de scharnierpen zit op een horizontale as. Liftkleppen moeten verticaal zijn, zodat de zwaartekracht de schijf naar zijn zitting kan terugbrengen. Flapper- en dart-ontwerpen zijn de meest oriëntatietolerante van de vier, wat een van hun weinige echte voordelen is.
De fouten die daadwerkelijk in de service verschijnen, zijn in vier groepen te verdelen:
- Schijfgeratel - klep te groot of kraakdruk te hoog voor de leiding, waardoor de schijf gedeeltelijk open trilt.
- Schade door drukgolven: tegengestelde stroming in een gasleiding slaat de schijf dicht en de stroomopwaartse piek vervormt de zitting of het lichaam.
- Lekkage van de zitting – vaste deeltjes of walshuid die vastzitten op het zittingvlak, of een elastomeer dat door de jaren heen is uitgehard.
- Scharnier- en geleidingsslijtage – meestal op persleidingen van compressoren waar de pulsatie continu is.
 Flapper-terugslagklep in categorie Terugslagkleppen Productpagina voor de Flapper-terugslagklep, geschikt voor evaluatie met onderhoudsplanning rond inspectie-intervallen, slijtage-items en op het model afgestemde reserveonderdelen. Bekijk Product →
Onderhoudsplanning kan eenvoudig blijven: behandel de terugslagklep als een slijtageonderdeel en niet als een permanente fitting. Inspectie-intervallen volgen de plicht: het ontladen van de compressor en het onderhoud van de boorput zijn gewoonlijk een controle van zes maanden, terwijl een schone transmissielijn redelijkerwijs één tot twee jaar mee kan gaan. Het behouden van zittingvlakken, elastomeren en veren als op het model afgestemde reserveonderdelen kost minder dan het vervangen van complete kleppen.
Nog een laatste punt: reinig en spoel elke nieuwe lijn vóór de inbedrijfstelling. Lasslakken en roest zijn de meest voorkomende oorzaak van lekkage van zittingen op gasterugslagkleppen, en de klep zelf is zelden de schuldige.
Veelgestelde vragen
Wat is het verschil tussen een liftterugslagklep en een terugslagklep voor gas?
Een liftterugslagklep tilt de schijf omhoog langs een verticale geleiding, wat een korte slag, snelle sluiting en een betrouwbare zitting bij hoge druk oplevert, ten koste van een hogere scheurdruk en drukval. Een terugslagklep roteert de schijf op een scharnier, wat een betere stroomcapaciteit en een lagere drukval oplevert, maar langzamer sluit en een grotere neiging tot klapperen bij te grote afmetingen. Lifttypen domineren de taken van de compressorafvoer en de putmond; swingtypes zijn geschikt voor lange transmissielijnen.
Moeten gasterugslagkleppen horizontaal worden geïnstalleerd?
Nee. Draaikleppen kunnen het beste horizontaal worden geïnstalleerd, zodat de scharnierpen op een horizontale as blijft. De liftkleppen moeten verticaal staan, zodat de zwaartekracht de schijf opnieuw kan plaatsen. Ontwerpen met dubbele platen en flappen tolereren de meeste oriëntaties, maar de stroompijl moet altijd overeenkomen met de werkelijke richting van de gasstroom.
Welke kraakdruk moet ik verwachten van een veerbelaste terugslagklep?
Ongeveer 0,5 tot 2 psi op gebruikelijke patronen van een halve inch tot twee inch. Grotere maten ontwikkelen gewoonlijk een hogere kraakdruk van dezelfde veer. Als uw minimale stroom slechts een verschil van 0,2 psi genereert, zal een veerbelaste klep nooit volledig openen - specificeer een zachtere veer of ga over op een zwenkontwerp.
Kan dezelfde terugslagklep worden gebruikt op aardgas en op perslucht?
Structureel meestal wel, maar de materiaal- en certificeringseisen verschillen. Zuur aardgas vereist materiaalkeuze volgens NACE MR0175, terwijl instrumentlucht over het algemeen wordt bevredigd door koolstofstaal met nitrilafdichtingen. Als dezelfde klep ook bedoeld is voor putmondleidingen, moet deze voldoen aan de relevante API 6A- of API 6D-vereisten.
Hoe vaak moeten gasterugslagkleppen worden geïnspecteerd?
Zes maanden is een redelijk interval voor compressorafvoer- en putmondposities waar de pulsatie continu is; één tot twee jaar is verdedigbaar voor schone, droge transmissielijnen. Twee signalen rechtvaardigen een vroege inspectie: abnormaal geluid van de klep en regelmatige oscillatie in de stroomopwaartse druk.
Het specificeren van een terugslagklep voor gas is eigenlijk een kwestie van orde. Bepaal eerst de vereiste sluitsnelheid, dan de scheurdruk en -grootte, en pas daarna het materiaal. Zet die volgorde in omgekeerde volgorde en je zult er meestal een paar weken na de inbedrijfstelling achter komen - met een schijf die klappert en een klep die eigenlijk nooit defect is geweest.